X射线测厚仪在有色金属压延加工中的在线测厚应用
引言
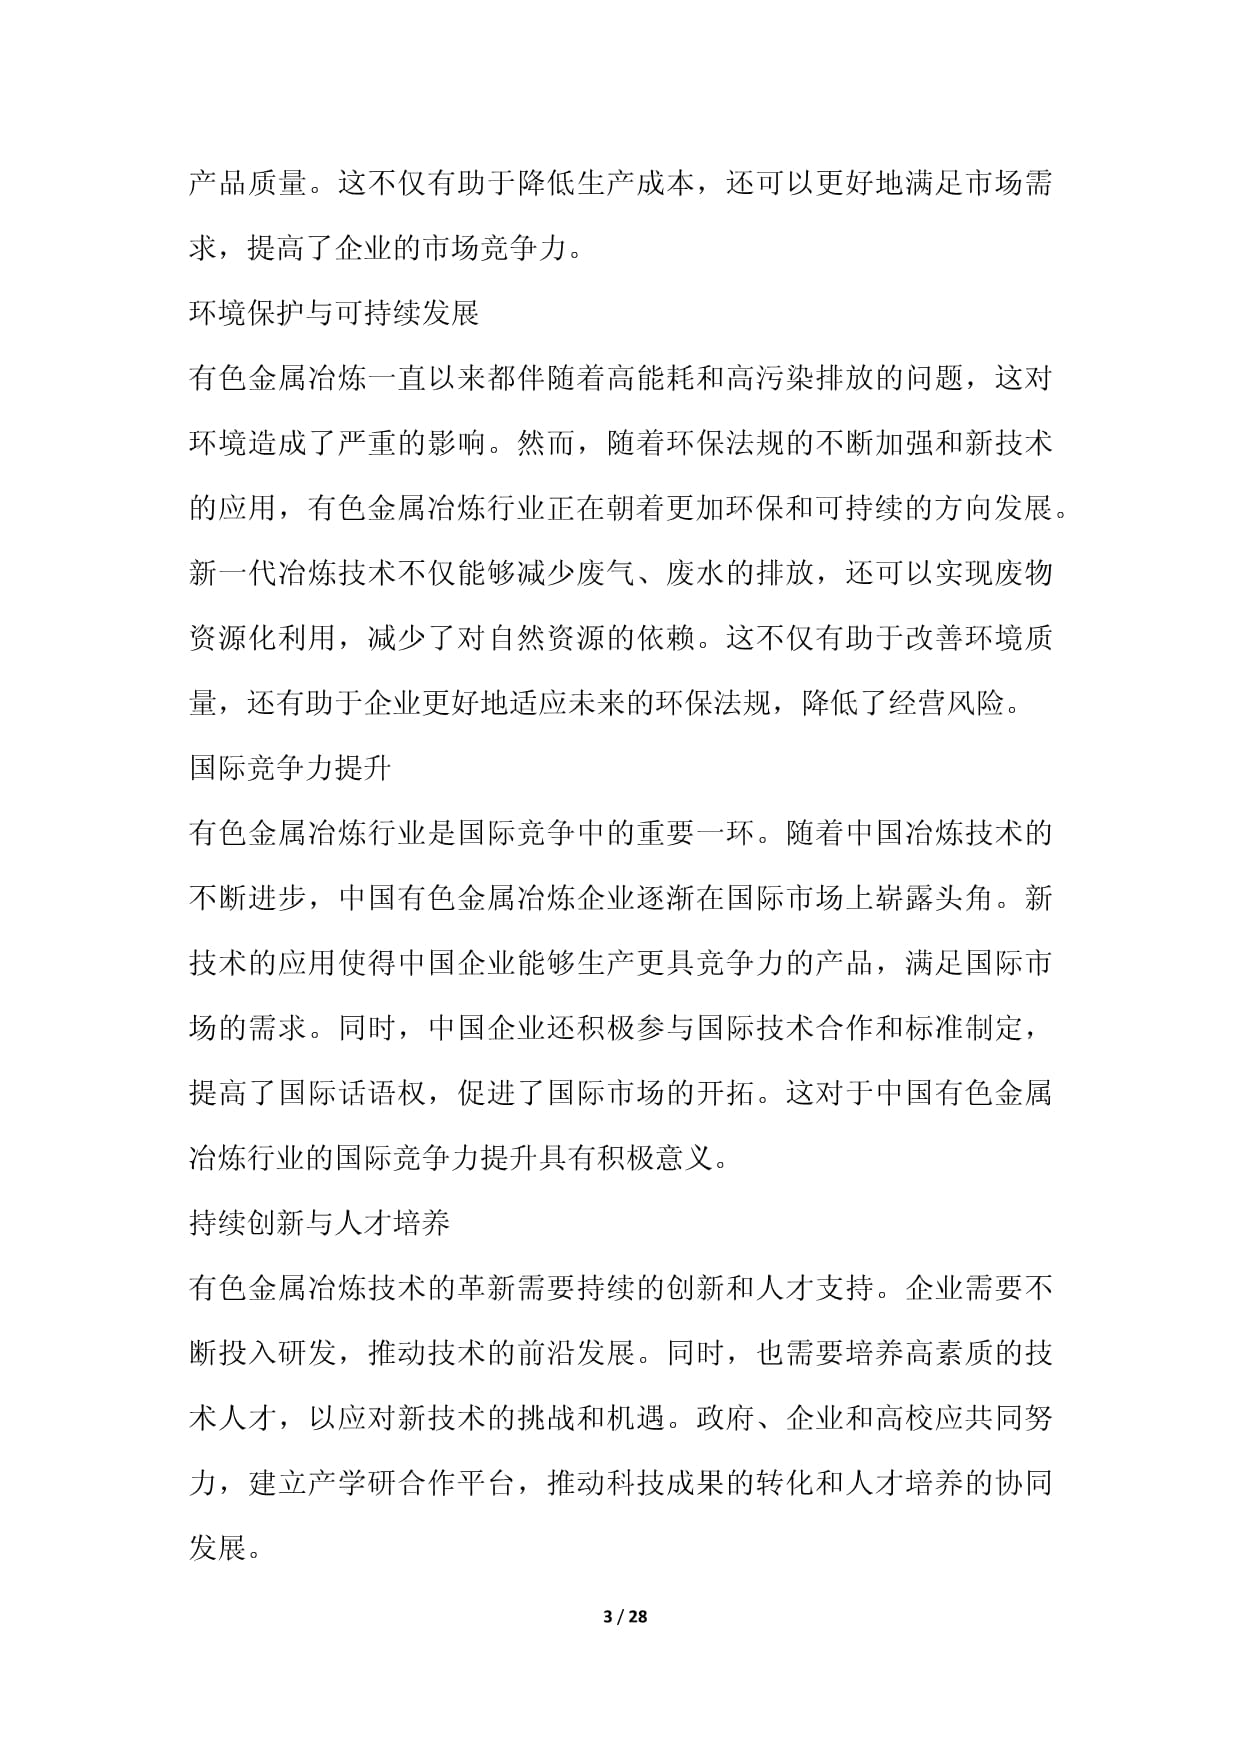
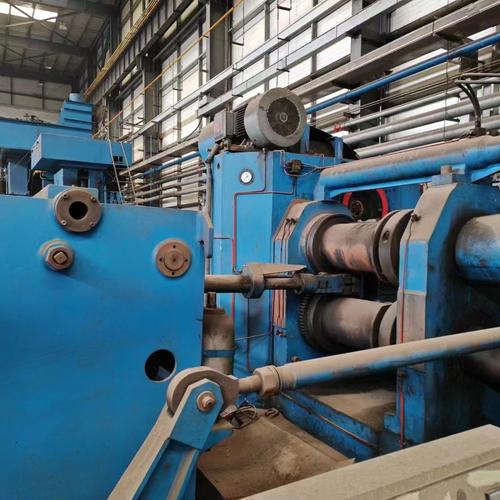
在有色金属压延加工领域,铝板带材的厚度精度直接决定了产品质量、材料利用率和生产成本。随着现代工业对铝板带厚度公差要求的日益严格,传统的离线测厚方式已无法满足高速、连续生产的需求。X射线测厚仪作为在线测厚技术的核心设备,凭借其非接触、高精度、实时反馈等优势,在铝板带轧制生产线中发挥着不可替代的作用。本文将围绕X射线测厚仪的工作原理、在线测厚系统的组成及其在有色金属压延加工中的具体应用展开阐述。
一、X射线测厚仪的工作原理
X射线测厚仪基于射线穿透物质时的衰减规律实现厚度测量。当X射线穿过被测材料时,其强度衰减遵循指数衰减定律:I = I₀·e^(-μρd),其中I₀为入射射线强度,I为透射射线强度,μ为质量吸收系数,ρ为材料密度,d为材料厚度。对于特定材料(如铝板带),μ和ρ为已知常数,因此通过测量射线穿透前后的强度变化,即可精确计算出材料厚度。
现代X射线测厚仪通常采用正比电离室或闪烁探测器作为接收器件,配合高稳定度的高压电源和信号处理电路,可实现微米级甚至亚微米级的测量分辨率。与同位素测厚仪相比,X射线测厚仪具有射线能量可调、无需放射源管理、安全性更高等优点,尤其适用于铝、铜等有色金属板带的在线厚度检测。
二、在线测厚系统的组成与特点
铝板带在线测厚系统主要由X射线测厚仪主机、C型扫描架、控制系统和数据处理单元构成。C型扫描架带动测厚仪横跨带材宽度方向往复扫描,实时获取横向厚度分布曲线;控制系统将测量信号与设定目标厚度比较,通过调节轧机辊缝或轧制力实现厚度闭环控制。
在线测厚的主要特点包括:
- 非接触测量:避免了对高速运动带材的划伤和磨损;
- 实时性强:采样频率可达数百赫兹,能够捕捉厚度的快速波动;
- 全幅面检测:通过横向扫描获得板带凸度、楔形等板形信息;
- 高精度:典型测量精度可达±0.1%~±0.5%,满足高精铝板带的生产要求;
- 合金自适应:通过合金补偿功能,可适应不同牌号铝及铝合金的测量需求。
三、在铝板带轧制中的典型应用
1. 热轧生产线
在铝板带热轧过程中,带材温度高、速度快、厚度变化大,X射线测厚仪安装在精轧机出口,实时监测带材厚度并参与AGC(自动厚度控制)系统。测厚仪需要配备温度补偿和合金补偿功能,以消除高温和合金成分变化对测量精度的影响。
2. 冷轧生产线
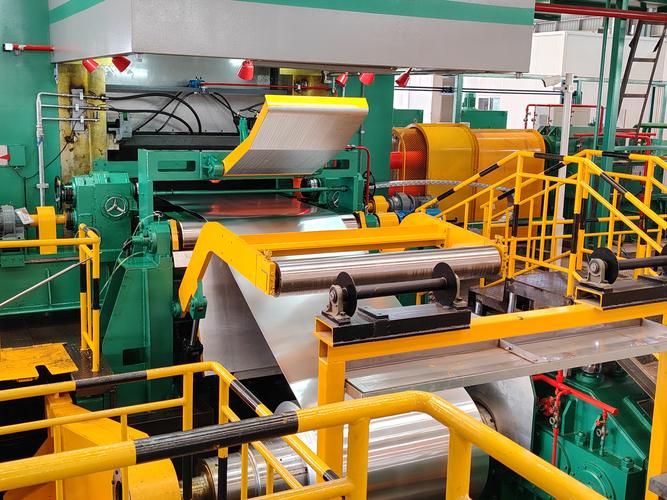
冷轧是铝板带厚度控制要求最严格的环节。单机架或连轧机出口均配置X射线测厚仪,与液压AGC系统构成厚度闭环控制。测厚仪的响应速度和测量精度直接影响成品厚度公差,现代高精度冷轧机的厚度控制精度可达±1%以内,X射线测厚仪在其中承担着“眼睛”的关键角色。
3. 箔材轧制
铝箔厚度可低至0.006mm以下,对测厚仪的灵敏度和稳定性提出了极高要求。采用低能量X射线和优化设计的探测器,X射线测厚仪可实现箔材厚度的在线精确测量,并参与箔轧机的厚度自动控制。
4. 精整与分切生产线
在拉弯矫直、涂层、分切等精整工序中,X射线测厚仪用于成品厚度抽查和在线质量监控,配合数据管理系统实现质量追溯和统计过程控制(SPC)。
四、选型与使用要点
针对铝板带生产选用X射线测厚仪时,需重点关注以下方面:
- 测量范围与精度:根据产品厚度范围和公差要求选择合适量程和精度的机型;
- 射线能量:对于不同厚度和合金的铝板带,需选择合适的管电压和滤波条件;
- 扫描方式:固定点测量与C型扫描相结合,兼顾纵向厚度控制和横向板形检测;
- 环境适应性:热轧现场需考虑高温辐射、水雾、振动等因素,做好防护和温度补偿;
- 校准与维护:定期使用标准样片进行校准,建立合金补偿系数库,保证长期测量稳定性。
五、
X射线在线测厚技术是铝板带及有色金属压延加工实现精密厚度控制的核心手段。随着测厚仪在测量精度、响应速度、智能化水平方面的持续进步,其与轧机控制系统的深度融合将进一步推动铝板带产品质量的提升和生产成本的降低。对于有色金属压延加工企业而言,科学选型、合理使用和维护X射线测厚仪,是实现高效、高精度生产的必要保障。
如若转载,请注明出处:http://www.sdhx66.com/product/106.html
更新时间:2026-11-21 05:54:43